方形摇摆筛筛网绷不紧有什么办法解决
作者:西贝机械 时间:2026/10/13 8:08:12 次浏览
方形摇摆筛筛网绷不紧处理方案
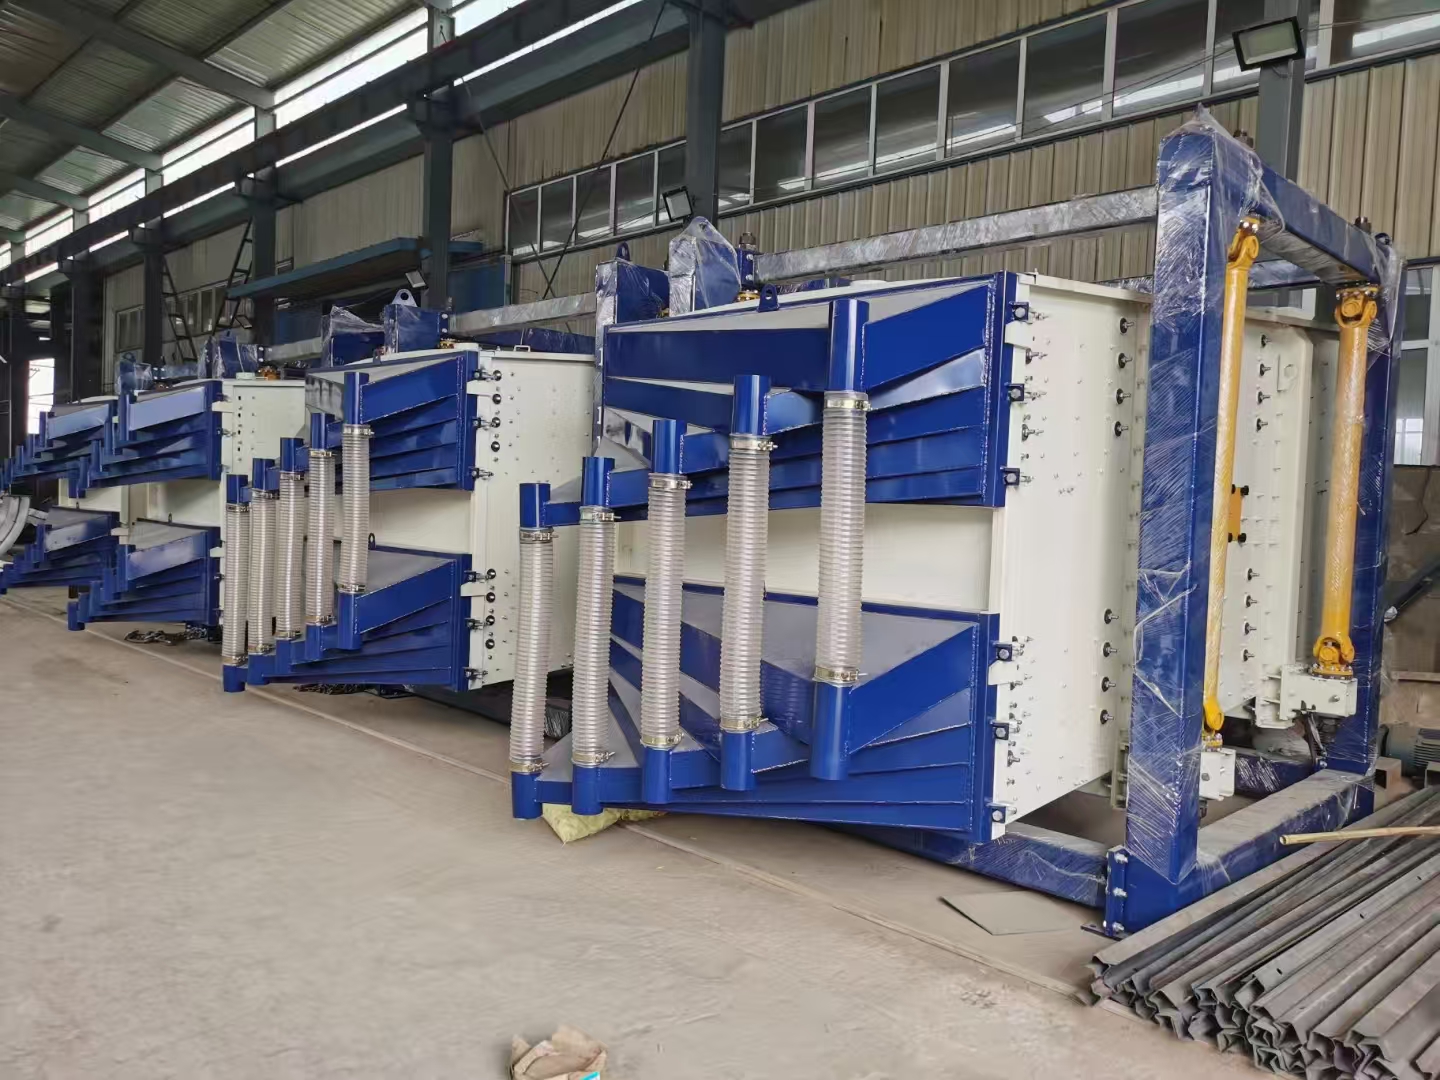
方形摇摆筛大多是钩板(勾网条)+ 顶丝 / 压板结构,绷不紧一般分为:安装工艺问题、配件损坏、筛网本身尺寸 / 包边不合格、筛框变形四类,按下面顺序排查:
一、先做简易检查(停机断电)
1. 看钩板、顶丝、压条:钩板有没有变形、折弯;顶丝螺纹滑丝、螺栓拉长、螺母滑牙;橡胶压条老化变薄、缺损。钩板变形是现场最常见原因,钩板弯了,再紧螺丝也拉不紧网。
2. 检查筛框平整度:筛框扭曲、焊缝凸起、托网筋高低不平,局部悬空,会出现局部松、局部紧。
3. 检查筛网包边:筛网两侧的镀锌 / 不锈钢包边条太短、包边脱开、包边弯折,卡不进钩板卡槽,拉力传不上。
4. 橡胶衬条:压网橡胶条缺失、压扁,压紧力直接衰减。
二、正确绷网操作(关键!很多人紧网顺序错)
方形摇摆筛不能单边一次性死紧,对角线 / 从中间向两端交替紧固:
1. 把筛网平整推入,两侧包边完全卡入钩板卡槽,无扭曲、无跑偏;
2. 先把所有顶丝 / 压板螺栓手拧贴紧,不要一次性拧紧一头;
3. 紧固顺序:先紧长边中间螺栓 → 交替向两端逐步拧紧;两侧对称交叉,每次只拧 1/4 圈,两边同步拉网,防止一边紧一边松、网面起皱;
4. 判断松紧:手轻按筛面只有小幅弹性下陷,轻敲网面声音清脆;不能过紧,否则筛网容易疲劳拉断;
5. 全部紧完,再回查一遍所有螺栓,补紧,锁紧防松螺母。
聚酯(尼龙)网:新网会有拉伸蠕变,装好运行 2~4 小时停机,二次补紧一次,后续就不容易松。金属丝网蠕变小,但受力不均容易局部破网。
三、常见对应解决办法
1. 钩板 / 顶丝损坏 → 更换配件
钩板折弯、顶丝滑丝:直接换新钩板、顶丝螺栓;临时应急可以加厚橡胶压条,但治标,建议直接换钩板。
2. 筛网包边尺寸不对(最常见)
筛网加工时包边预留量不足,卡进钩板后余量不够,拉不到张力:
- 重新定做筛网,两侧包边预留足够搭接量,包边铁皮要平整牢固;
- 旧网包边脱开,可重新压接包边条。
3. 筛框变形 → 校正或更换筛框
筛框长期受物料冲击、吊装磕碰产生翘曲,压网面不平:
- 小变形:校正找平,打磨焊缝毛刺;
- 严重变形:直接更换筛框,否则无论怎么绷,网面都会局部松弛。
4. 运行一段时间后慢慢变松
- 聚酯网蠕变特性:开机一段时间后补紧一次;
- 螺栓振动松脱:加装弹簧垫圈、防松螺母;
- 检查弹跳球仓:弹跳球过多、过硬,持续击打筛网,放大网面抖动,加速松弛。
四、辅助优化方案(仍绷不紧时)
1. 加装弹簧张紧组件:适合高温、聚酯网蠕变大工况,弹簧持续补偿拉力,自动抵消筛网拉伸松弛;
2. 绷网工装预拉:新筛网先在外部绷网机预拉伸定型,再装到筛框上,减少上机后拉伸变形;
3. 检查托网条:托网条高低不一致,筛网悬空,看起来发软像没绷紧,要把托网条调平。
上一篇:[资讯中心]
下一篇:圆形摇摆筛怎么调节振幅