摆式振动筛出料快、筛分不干净,想调甩锤,应该怎么调?
作者:西贝机械 时间:2026/11/2 8:06:07 次浏览
出料快、筛不干净 = 物料在筛面停留时间太短,加大上下甩锤相位夹角,让物料螺旋轨迹拉长、走料变慢,不要调重合度(重合度是调振幅大小)
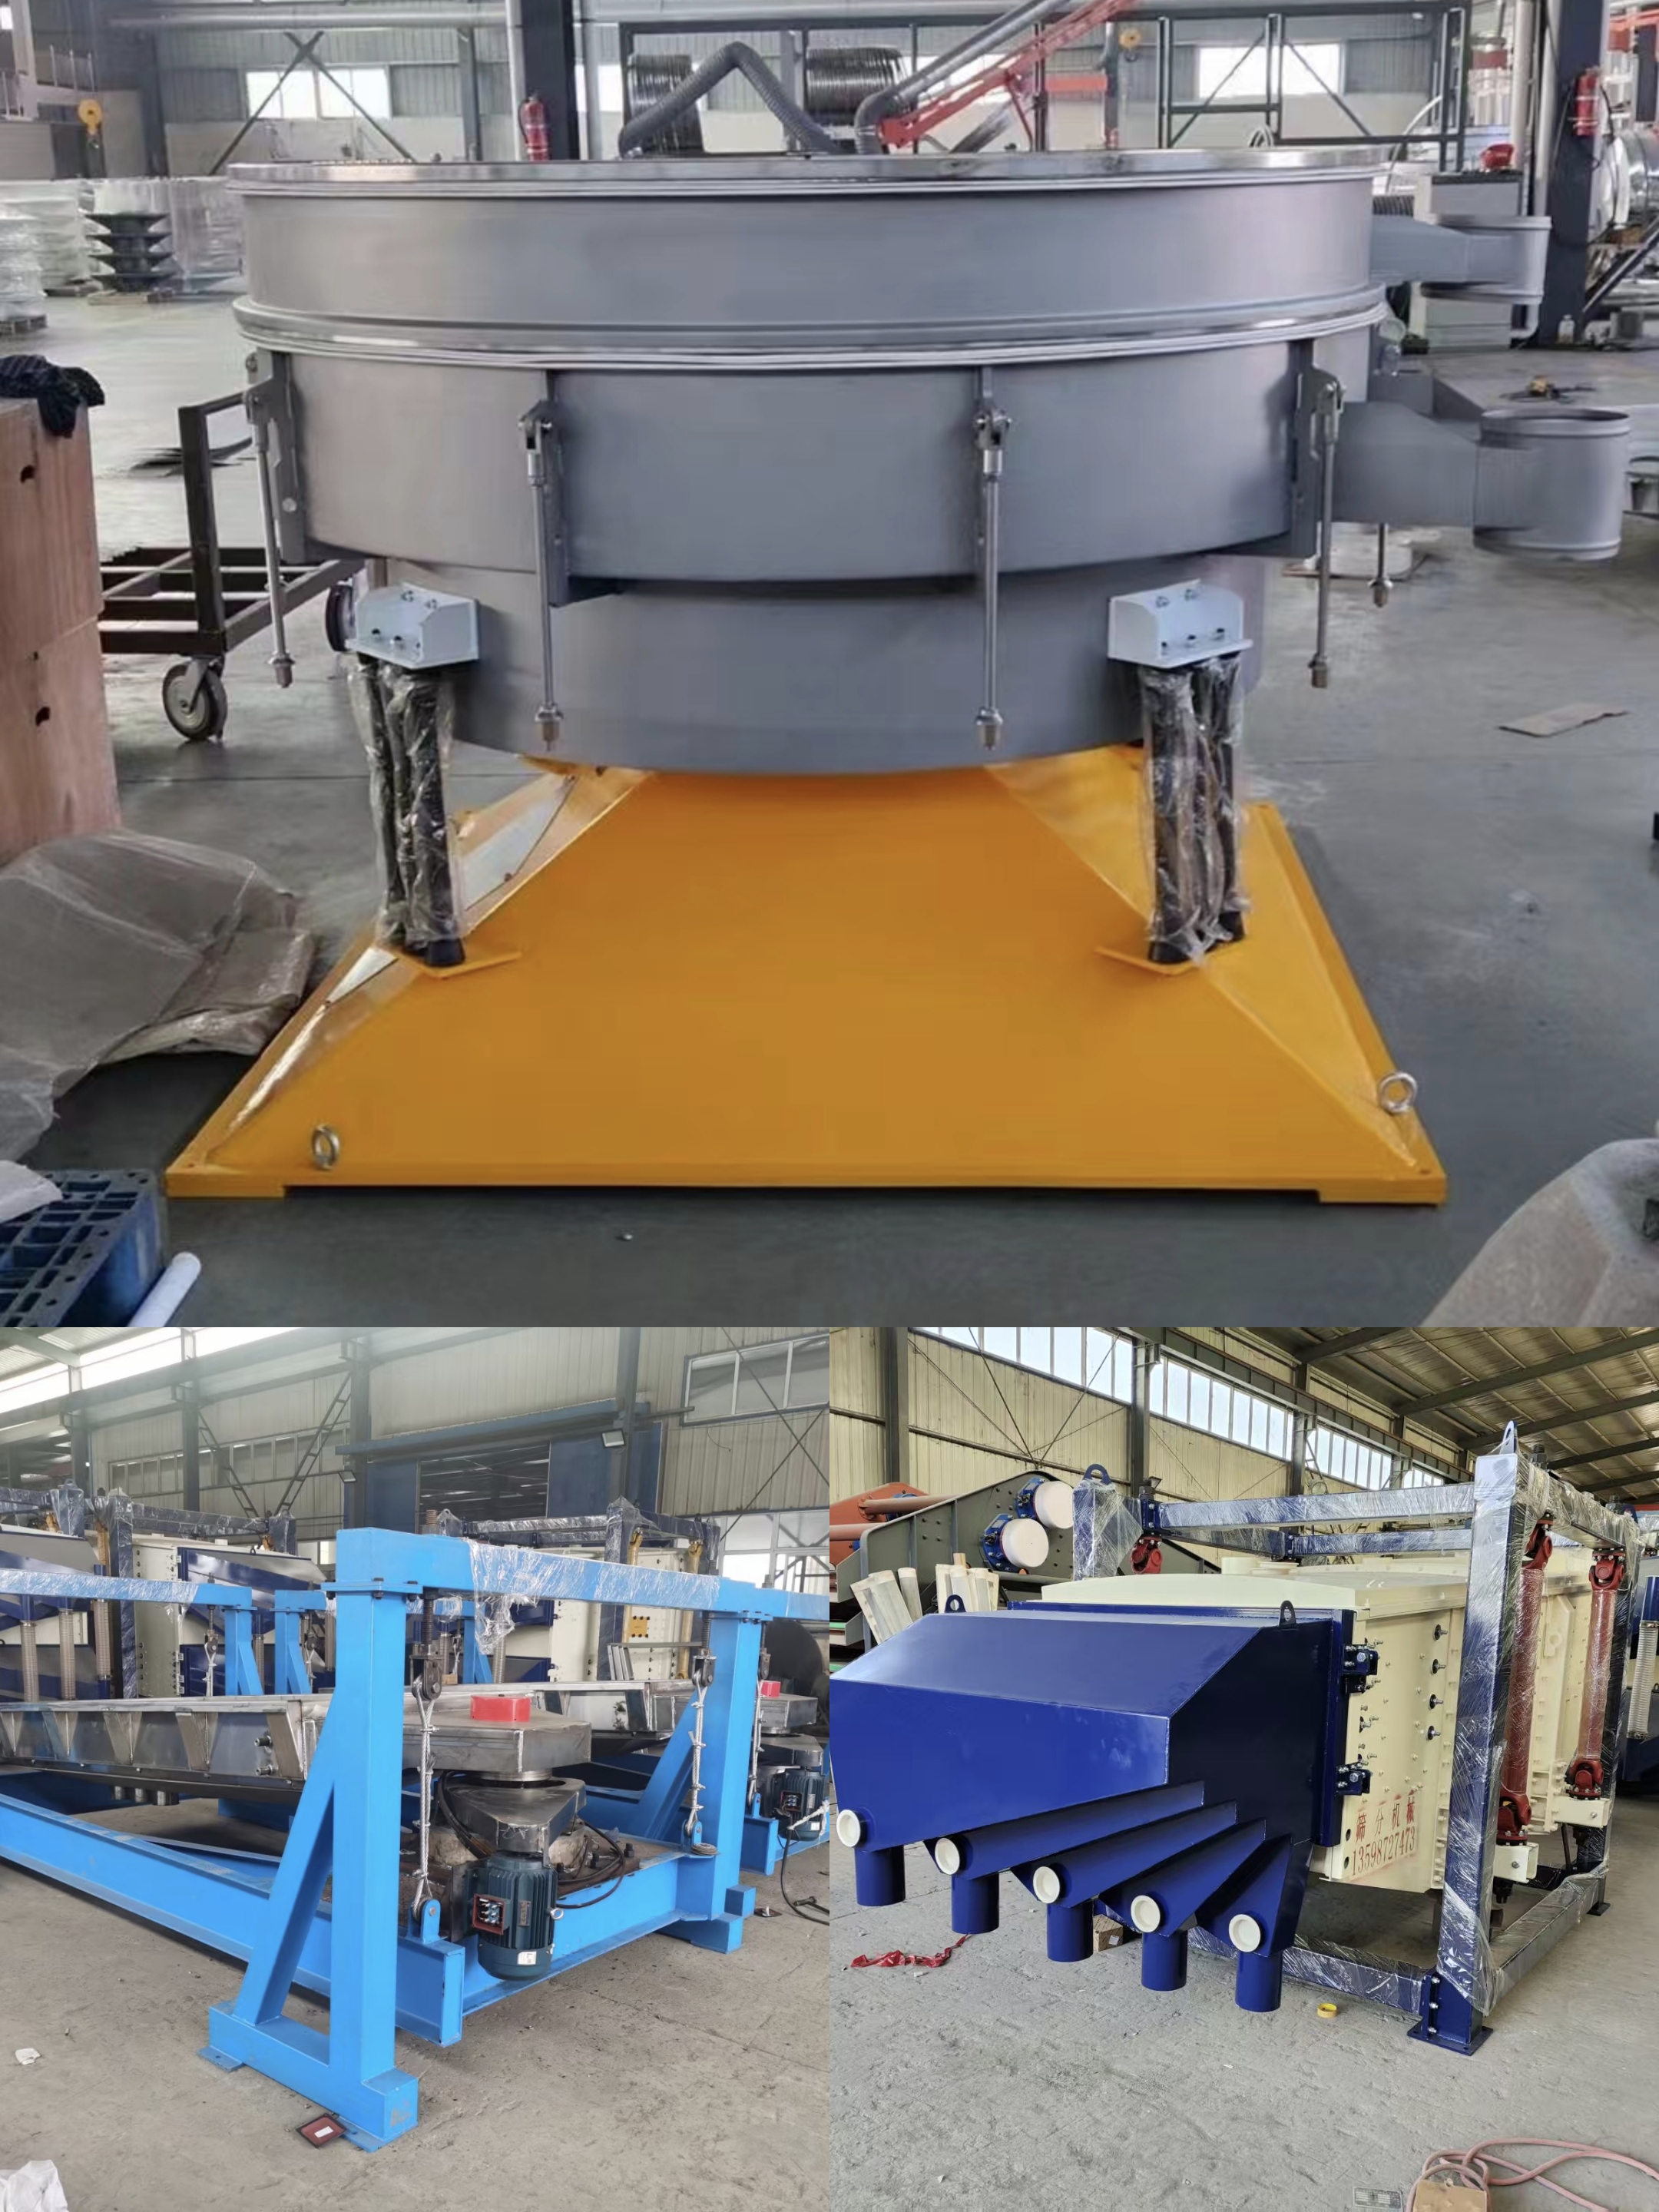
夹角小→跑料快;夹角大→跑料慢、筛得干净
✅ 安全前提(必须先做)
1. 停机、断电挂牌,确认完全停稳;
2. 打开电机护罩,记号笔把当前上下甩锤位置画线标记,调坏了可以复原;
3. 上甩锤一般固定不动,只松开下甩锤锁紧螺栓调整角度;两台电机的,两边调整角度必须一模一样,不然扭振、异响、偏料
✅ 调整步骤(你这个故障的调法)
1. 松开下甩块固定螺丝(不要拆掉);
2. 把下甩锤向出料口相反方向转动,拉大上下甩锤夹角
- 出厂常见初始:30°~45°;
- 你现在出料快,每次+10° 左右小幅试,不要一次拉到 90°;
- 目标区间:50°~70° 优先试;超过 90° 容易积料不走、堵网;
3. 锁紧螺栓,装好护罩,先空载跑 1 分钟看机身是否平稳;
4. 少量进料试机,观察物料轨迹:
- 物料慢慢螺旋散开、在筛面多转几圈再出料 → 正确;
- 还是一溜烟直接冲出去 → 停机再加大夹角;
- 物料堆中间不往外走、堵料 → 调小一点夹角;
5. 微调合格后,锁紧所有螺丝,做好标记。
✅ 区分两个调整,别搞混
- 相位夹角(优先调这个,控走料快慢):上下甩锤错开角度,管物料停留时间,就是你现在要调的;
- 重合度(附加配重片,调振幅大小):两片甩块重合越多,激振力、振幅越大;振幅太大也会抛料过快筛不干净,可以适当减少配重片降低抛高,配合角度一起调
✅ 配套辅助检查(很多时候光调甩锤不够)
1. 筛面倾角:倾角偏大也会猛冲料,优先把倾角稍微降一点;
2. 进料:来料集中、冲料,会直接冲过筛网,做分料挡板,保证布料均匀铺满筛宽;
3. 筛网:有没有松、鼓包、破损、堵孔;弹跳球清网装置是否正常;
4. 弹簧:四根支撑弹簧高度一致,弹簧老化软硬不一也会跑偏走料快。